Épaisseur de paroi d'un tube de lingotière : 8, 10 ou 12 mm ?
TechniquePublié le 3 octobre 20263 min de lecture25 vues
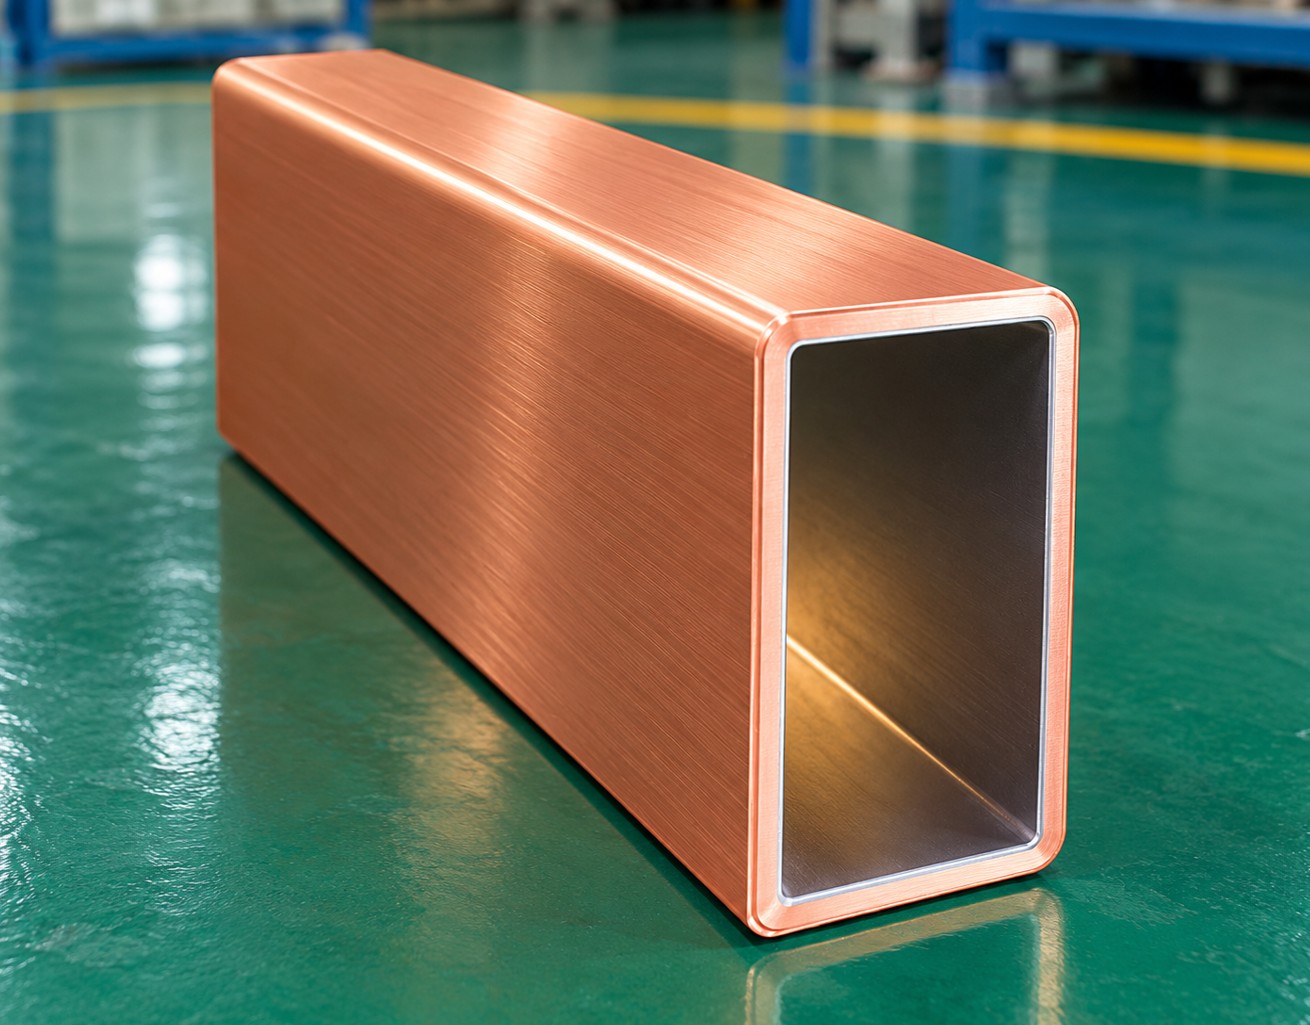
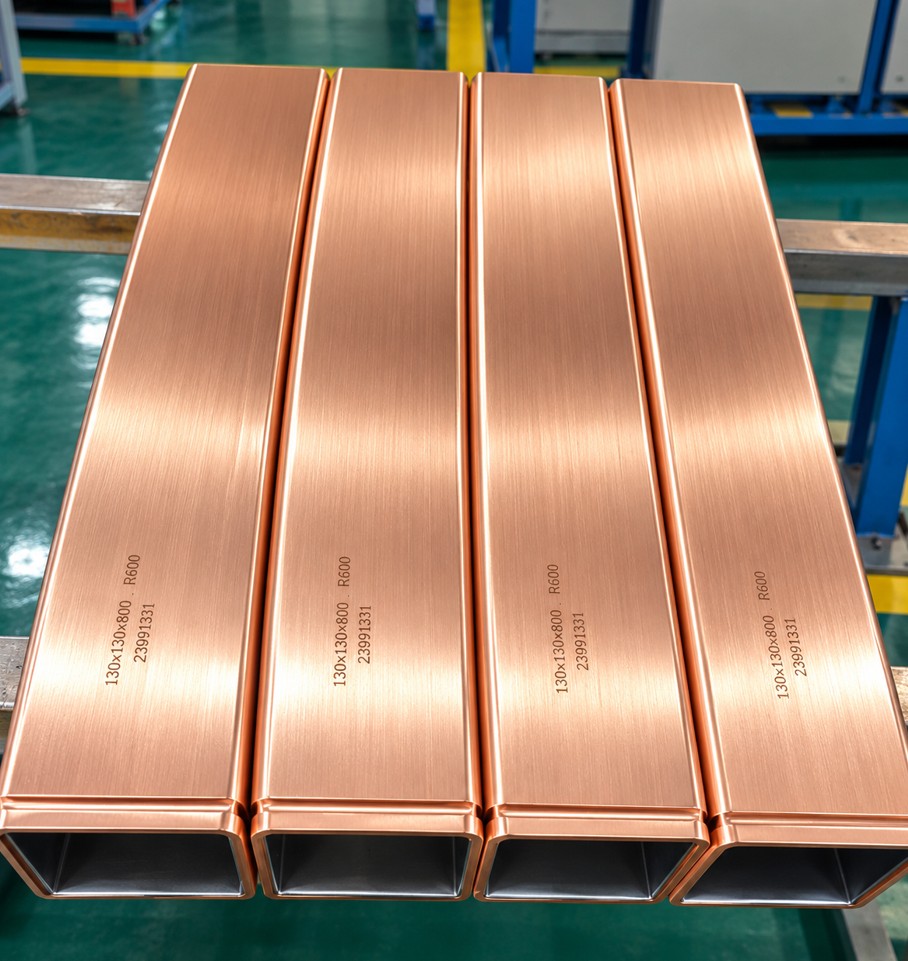
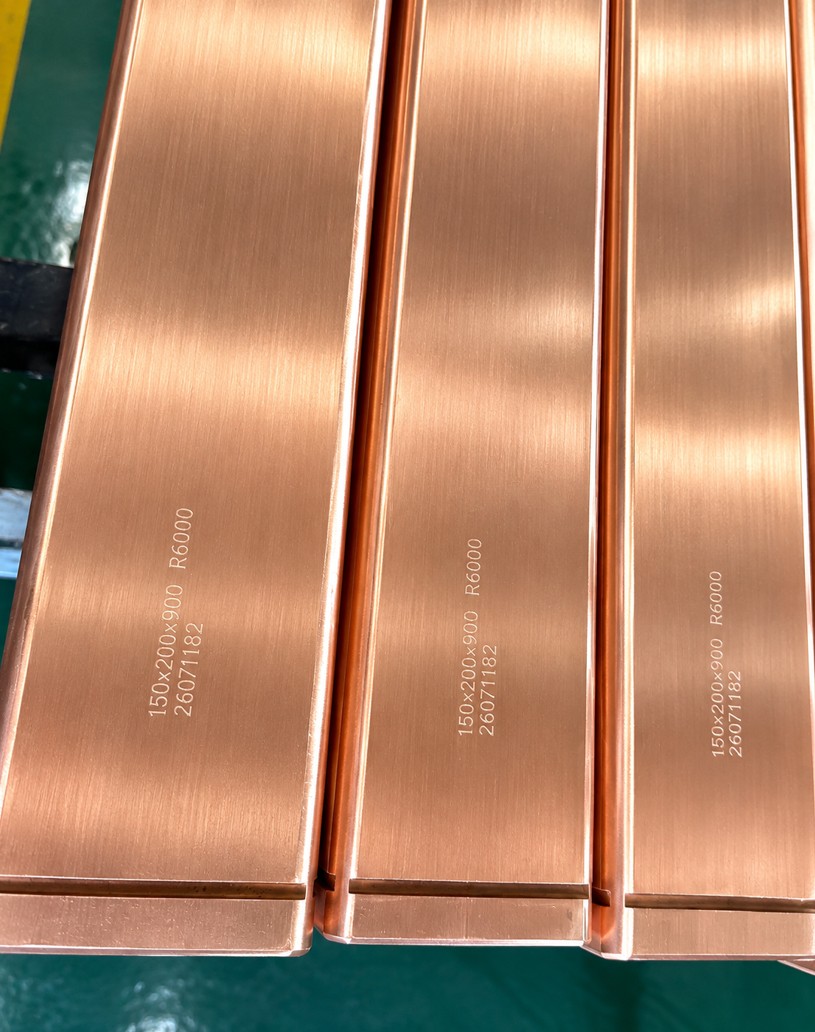
L'épaisseur de paroi est le troisième chiffre après la section et la longueur dans une spécification de tube, et c'est celui que les acheteurs laissent le plus souvent vide. Il compte : la paroi est le chemin que suit la chaleur depuis l'acier jusqu'à l'eau de refroidissement, et c'est aussi la seule matière disponible pour réusiner un tube usé.
La chaîne d'effets
Épaisseur de paroi → transfert thermique → température du cuivre → résistance mécanique → stabilité de la conicité → surépaisseur d'usinage → durée de vie du tube. Chaque maillon tire dans une direction différente :
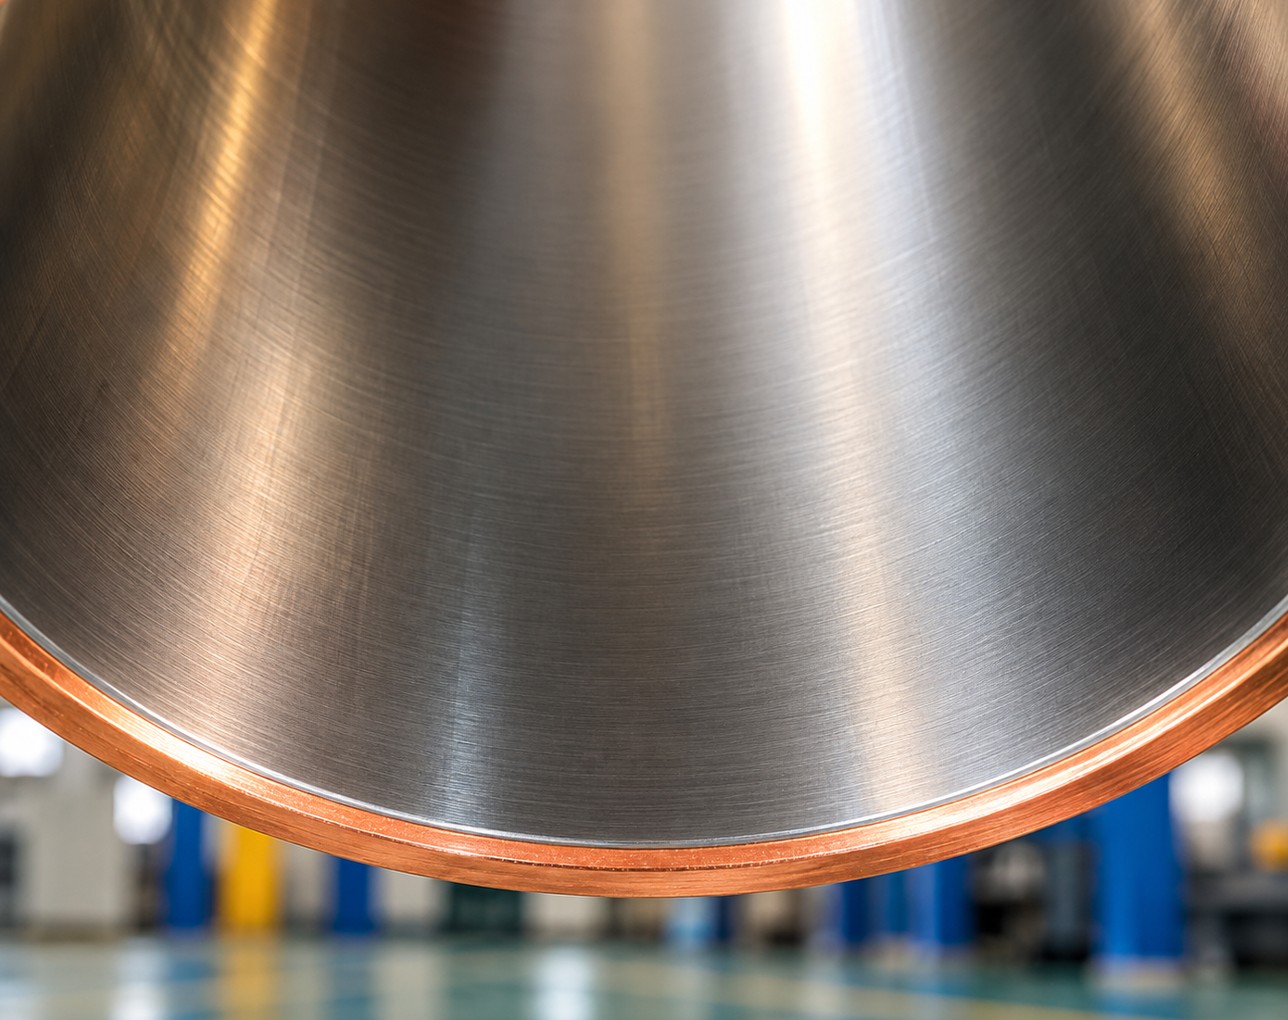
Paroi fine (8 mm) : extraction thermique plus rapide, température de face chaude plus basse, peau plus épaisse en sortie. Mais moins de rigidité, plus de déformation sous la charge ferrostatique, et pratiquement pas de matière pour un second usinage.
Paroi épaisse (12–15 mm) : géométrie plus stable, meilleure résistance au gonflement, matière pour un ou deux cycles de réusinage. Température de face chaude légèrement plus élevée, ce qui compte sur les machines rapides en Cu-DHP.
Ce qui détermine l'épaisseur
Taille de la billette. Les grandes sections supportent une pression ferrostatique plus forte et demandent des parois plus épaisses : les tubes 100 × 100 sont souvent en 8–10 mm, les 150 × 150 et au-delà en 12 mm, les sections blooms en 15–20 mm.
Nuance de cuivre. Le CuCrZr est assez résistant pour travailler plus fin que le Cu-DHP à section égale.
Vitesse de coulée. Une coulée plus rapide signifie un flux thermique plus élevé ; une paroi plus fine garde le cuivre plus froid.
Conception du refroidissement. Les tubes à rainures d'eau usinées conservent une âme plus épaisse entre le fond de rainure et l'alésage ; les tubes lisses en jeu annulaire peuvent être globalement plus fins.
Construction de la lingotière. La chemise d'eau fixe la cote extérieure ; la paroi est ce qui reste après l'alésage.
Conception de la conicité. Les alésages multi-coniques et paraboliques enlèvent plus de matière près du haut ; la paroi est spécifiée au point le plus mince.
Besoins de réusinage. Les aciéries qui réusinent et rechroment veulent 2–3 mm de paroi en réserve ; celles qui mettent les tubes au rebut, non.
Un tube 150 × 150 mm à paroi de 12 mm : assez rigide pour la section et assez de cuivre pour un réusinage.
Pourquoi 12 mm est la réponse habituelle pour les billettes
Pour des billettes carrées de 120 à 160 mm entre 2 et 3,5 m/min, 12 mm équilibre tout ce qui précède : le tube est assez rigide pour tenir sa conicité pendant toute la durée de vie du chrome, la température de face chaude reste dans la plage sûre pour le CuAg, et il reste de la matière pour un réusinage. C'est pourquoi 12 mm est la valeur par défaut de nos tubes standard R4, R5 et R6. Ce n'est pas une norme universelle : les plages publiées par les différents fournisseurs vont de 6 à 24 mm, et un tube 100 × 100 sur une machine R5 lente sera très bien en 10 mm.
Que faire de votre ancien tube
Mesurez la paroi côté sortie en huit points au micromètre. Si elle est uniforme et conforme au plan, commandez la même. Si elle est amincie sur une face, le jeu d'eau est irrégulier et la chemise doit être contrôlée avant de monter le nouveau tube. Si vous voulez passer du Cu-DHP au CuAg ou au CuCrZr, gardez la paroi : le cuivre plus résistant est un bonus, pas une raison d'amincir.
Questions fréquentes
Une paroi plus épaisse est-elle toujours plus sûre ?
Non. Au-delà de ce qu'exige la rigidité, le cuivre supplémentaire ne fait qu'augmenter la température de face chaude et le prix.
Pouvez-vous faire des parois de 8 mm en 130 × 130 ?
Oui, en CuCrZr pour machines rapides ; nous ne le recommanderions pas en Cu-DHP.
Mesurez-vous la paroi sur chaque tube ?
Oui, par ultrasons en huit points, et le résultat figure sur le rapport de contrôle.
Vous ne savez pas quelle exécution convient à votre machine ? Envoyez le modèle de machine, la vitesse de coulée et le marquage de votre tube actuel — notre ingénieur confirme la spécification avant le devis.Consulter un ingénieur