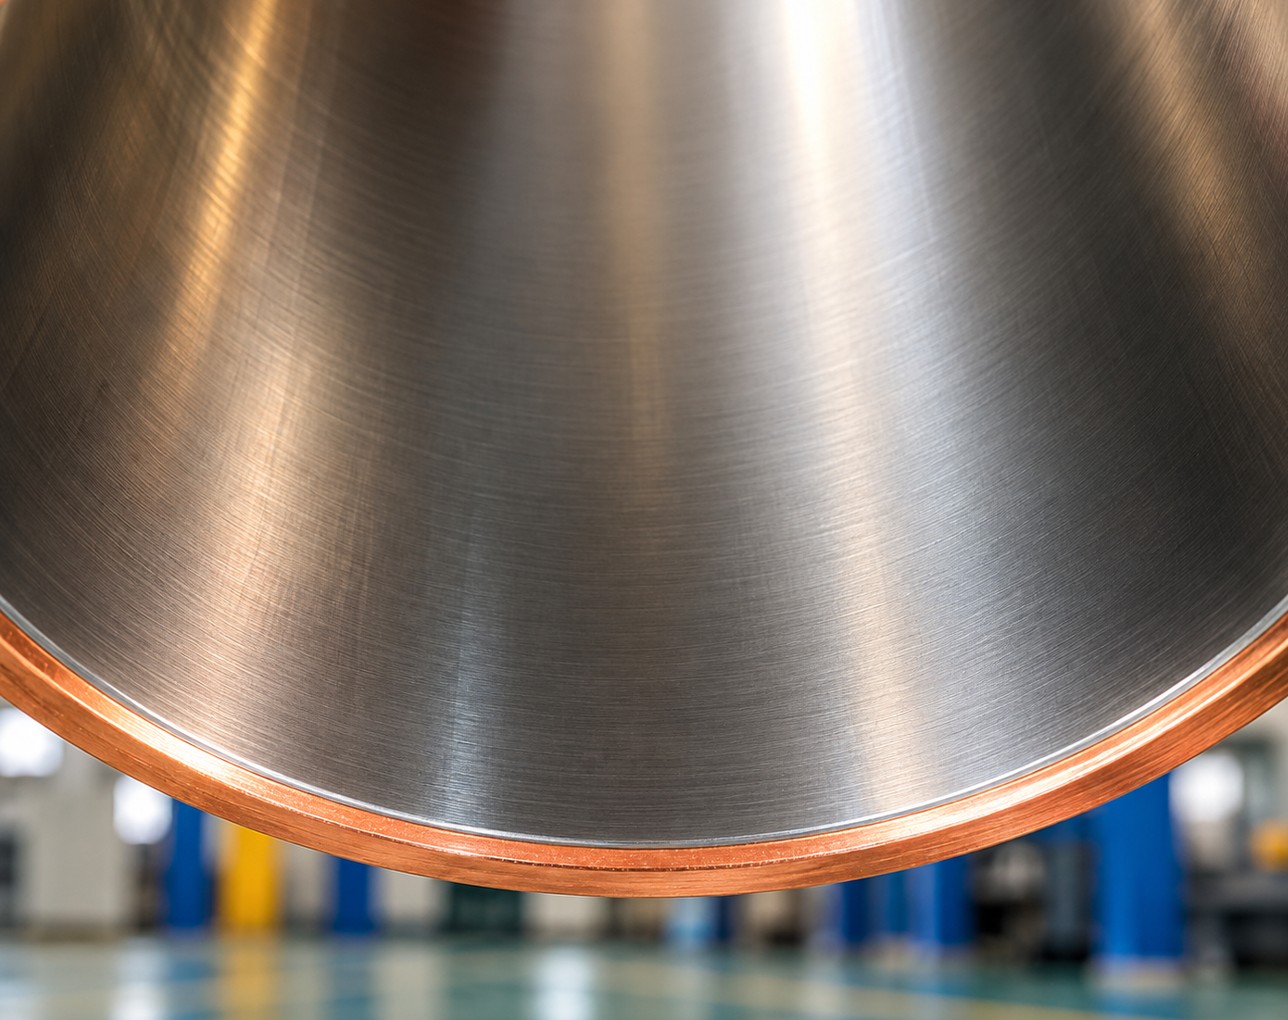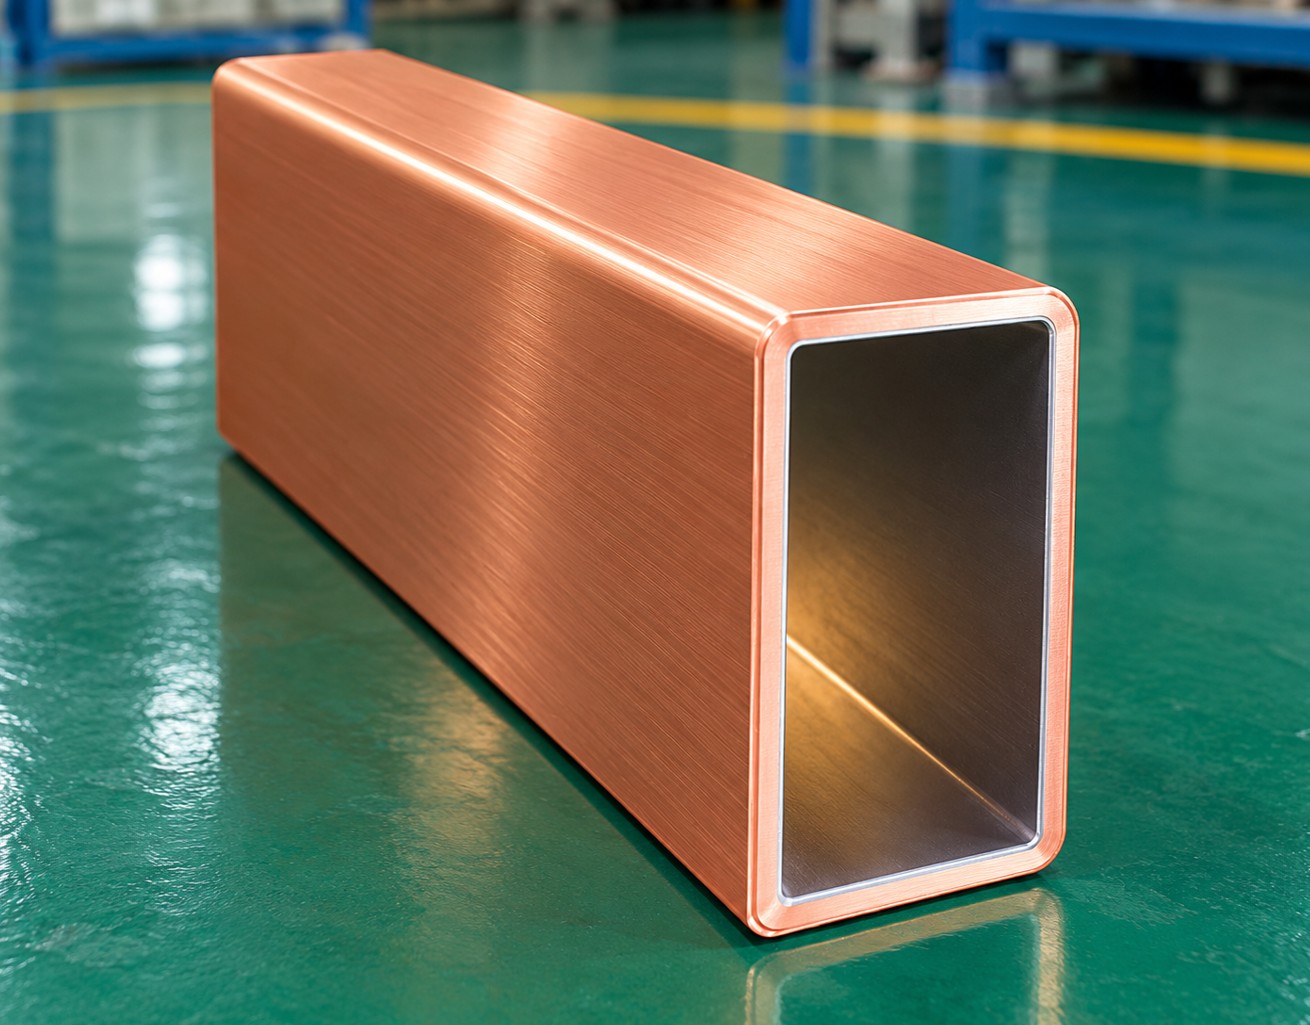
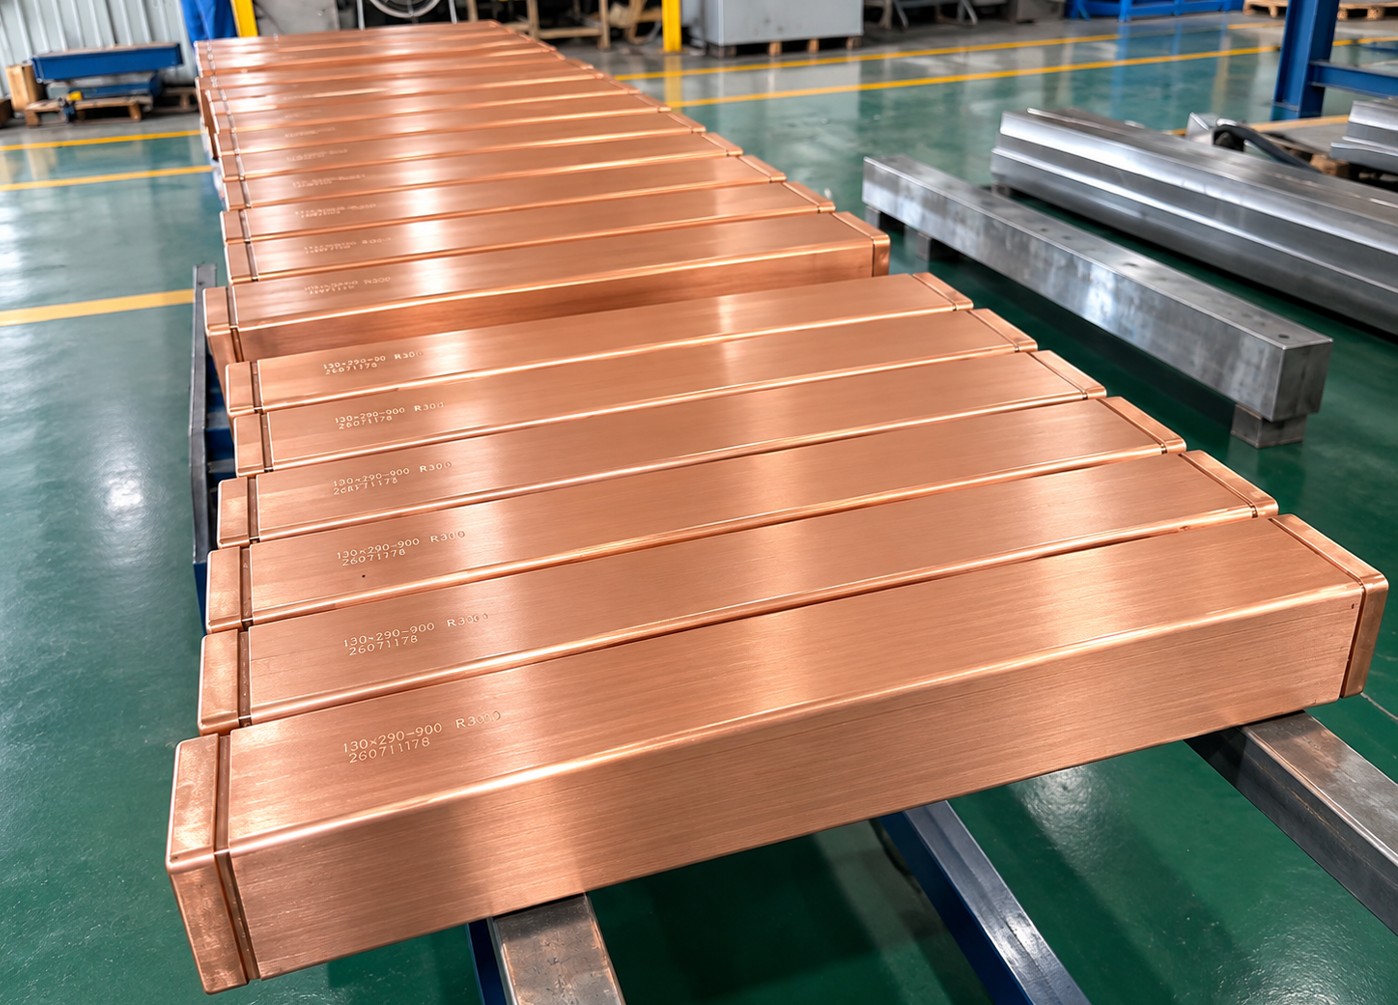
Si vous coupiez un tube de lingotière dans la longueur, vous verriez que l'alésage est légèrement plus grand en haut qu'en bas. Cette différence, la conicité, se mesure en fractions de pour cent par mètre et détermine plus la qualité de coulée que n'importe quelle autre cote du tube.
L'acier liquide rencontre le cuivre au ménisque et se fige en une peau mince. En descendant, la peau refroidit et se contracte. Un alésage parallèle laisserait un espace d'air entre la peau et le cuivre dès les 100 premiers millimètres ; le transfert thermique à travers ce jeu s'effondre, la peau s'amincit, et en sortie elle peut ne plus être assez résistante pour contenir le cœur liquide. L'alésage se resserre donc pour garder le cuivre en contact avec la peau qui se rétracte. Trop de conicité et la peau est comprimée : le frottement augmente, les marques d'oscillation se creusent et le tube s'use dans les angles.
Une seule droite du haut à la sortie, typiquement 0,6–1,0 %/m. Économique à usiner et à mesurer. Suffisante aux faibles vitesses de coulée, où le retrait est à peu près linéaire sur la longueur de lingotière. Trop conique près de la sortie et pas assez près du ménisque, elle ne convient donc pas à grande vitesse.
Une conicité forte sur le tiers supérieur, là où le retrait est le plus rapide, puis une conicité plus plate jusqu'à la sortie. C'est la conception la plus répandue sur les machines à billettes construites depuis trente ans : elle capte l'essentiel du bénéfice d'un profil courbe avec un usinage en lignes droites.
Trois, quatre segments droits ou plus qui approchent la courbe de retrait. Chaque segment est spécifié sur le plan avec sa longueur et sa conicité. Utilisée sur les machines plus rapides et pour les nuances péritectiques dont la courbe de retrait présente un coude.
Une courbe lisse calculée à partir du modèle de retrait de la peau pour une vitesse et une nuance d'acier données. Le jeu est minimal sur toute la longueur, ce qui donne le flux thermique le plus élevé et la peau la plus uniforme. C'est le standard pour la coulée de billettes à grande vitesse (au-delà de 3,5 m/min) ; elle exige un contournage CNC pour l'usinage et une MMT pour la vérification. Il existe aussi des variantes à parois convexes.
| Paramètre | Typique |
|---|---|
| Conicité totale, billettes | 0,6–1,2 %/m |
| Segment supérieur (conicité double) | 1,2–2,0 %/m sur les 250–300 premiers mm |
| Segment inférieur | 0,4–0,7 %/m |
| Rayon d'angle | R3–R12 mm ; la conicité d'angle est souvent légèrement plus forte |
Ce sont des ordres de grandeur. La bonne conicité vient de la conception du constructeur de la machine ou d'un calcul de retrait pour vos vitesses et vos nuances ; nous n'appliquons pas une conicité fixe à toutes les commandes.
Sur MMT, l'alésage est palpé à cinq niveaux ou plus le long de l'arc du rayon de coulée ; le rapport indique la section à chaque niveau et la conicité résultante par segment. À l'atelier, on utilise un jeu de tampons ou un comparateur d'alésage sur un rail courbe. Un tube usé se mesure de la même façon : si la section de sortie a grandi de plus de 0,3 mm environ, la conicité a disparu et le tube doit être réusiné ou remplacé, quel que soit l'état du chrome.
Soit vous envoyez le plan OEM, soit vous indiquez le type et les valeurs (« conicité double, 1,6 %/m sur 280 mm puis 0,55 %/m »), soit vous nous donnez vitesse, section et nuances et nous proposons. Ce avec quoi nous ne pouvons pas travailler, c'est « conicité standard ».
Jusqu'à un certain point : une coulée plus rapide laisse moins de temps au retrait dans la lingotière, donc la conicité près du ménisque est plus forte, mais le total reste comparable.
Oui, en réusinant l'alésage, si la paroi présente assez de surépaisseur. Voir notre article sur la réparation.
Pour les machines que nous équipons régulièrement, oui ; indiquez-nous le constructeur et le modèle.
Autres pages : Tubes de lingotière · Données techniques : conicité · Épaisseur de paroi · Réparation et rechromage · Demander un devis