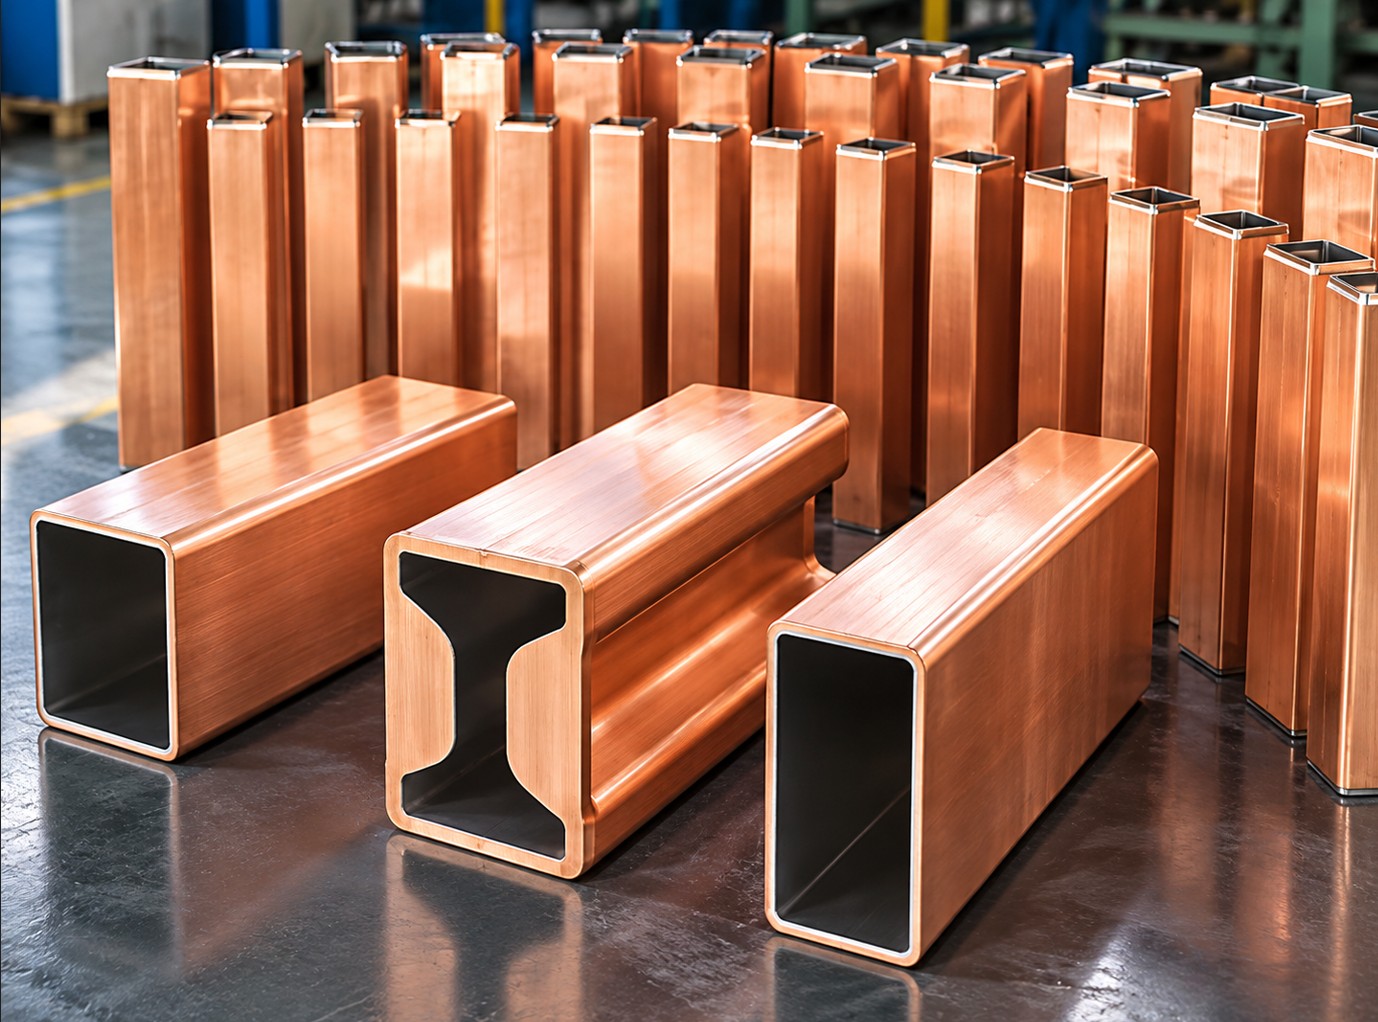
Un tubo de lingotera parece una pieza sencilla: una caja de cobre con el interior cromado. En la práctica es el componente mecanizado con mayor precisión de la zona de lingotera de una máquina de sürekli döküm, y un tubo que no encaja aunque sea ligeramente en la máquina se manifiesta de inmediato en perforaciones, romboidad o una campaña corta. Esta guía enumera las diez cosas que un comprador debe confirmar antes de pedir precio a un proveedor de kokil tüpleri.
La sección es el tamaño de la palanquilla a la salida de la lingotera, por ejemplo 100 × 100, 130 × 130 o 150 × 150 mm. Es lo primero que aparece en la marca del tubo y lo primero en cualquier cotización. Las secciones rectangulares como 150 × 200 mm y las redondas como Ø150 mm se especifican igual. La gama completa que producimos está en las tablas de dimensiones.
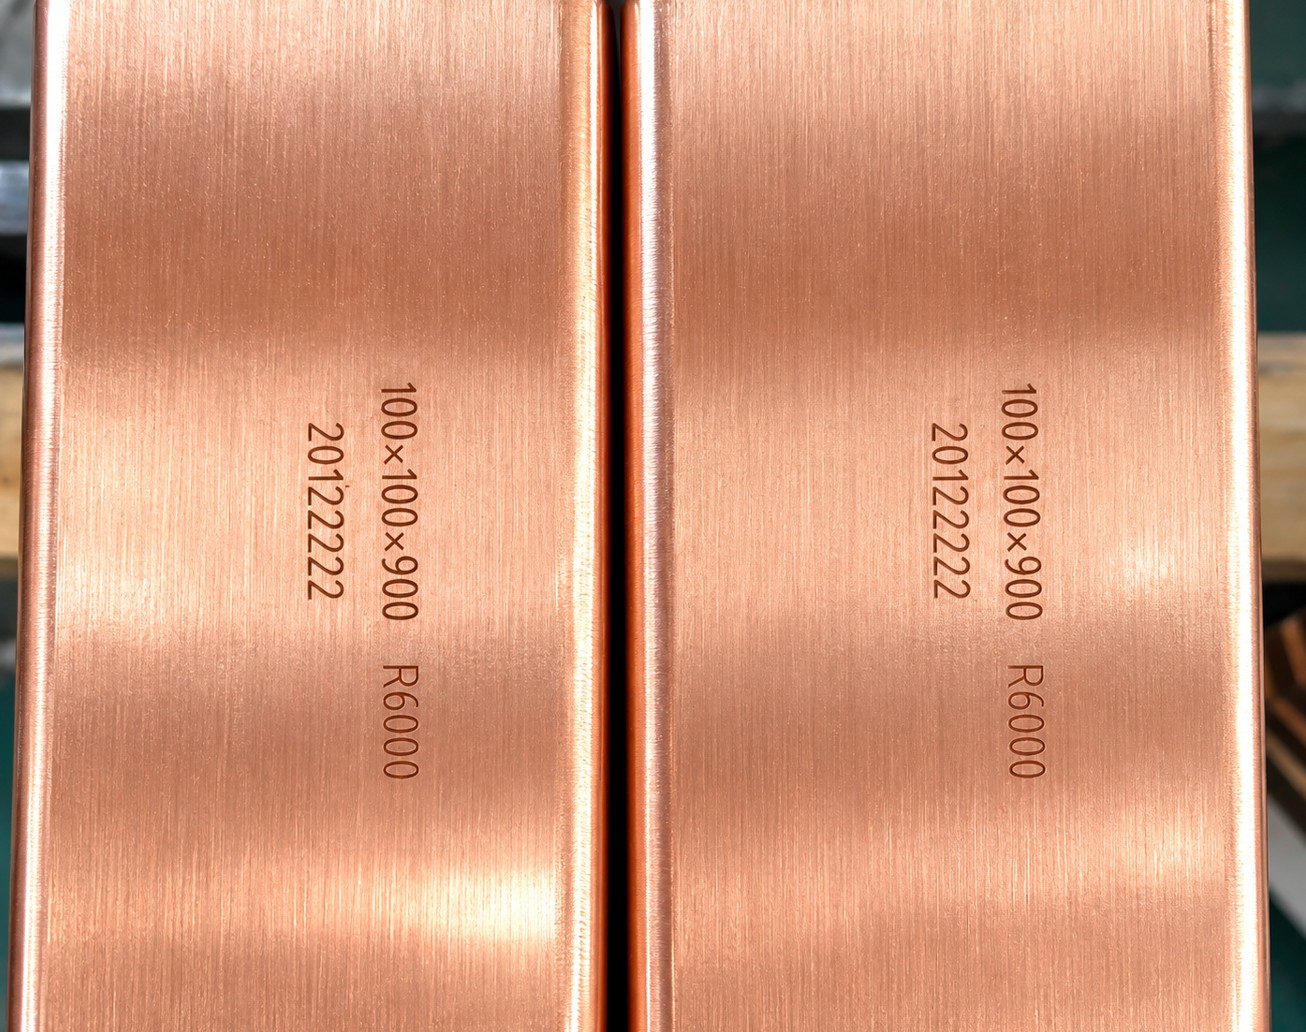
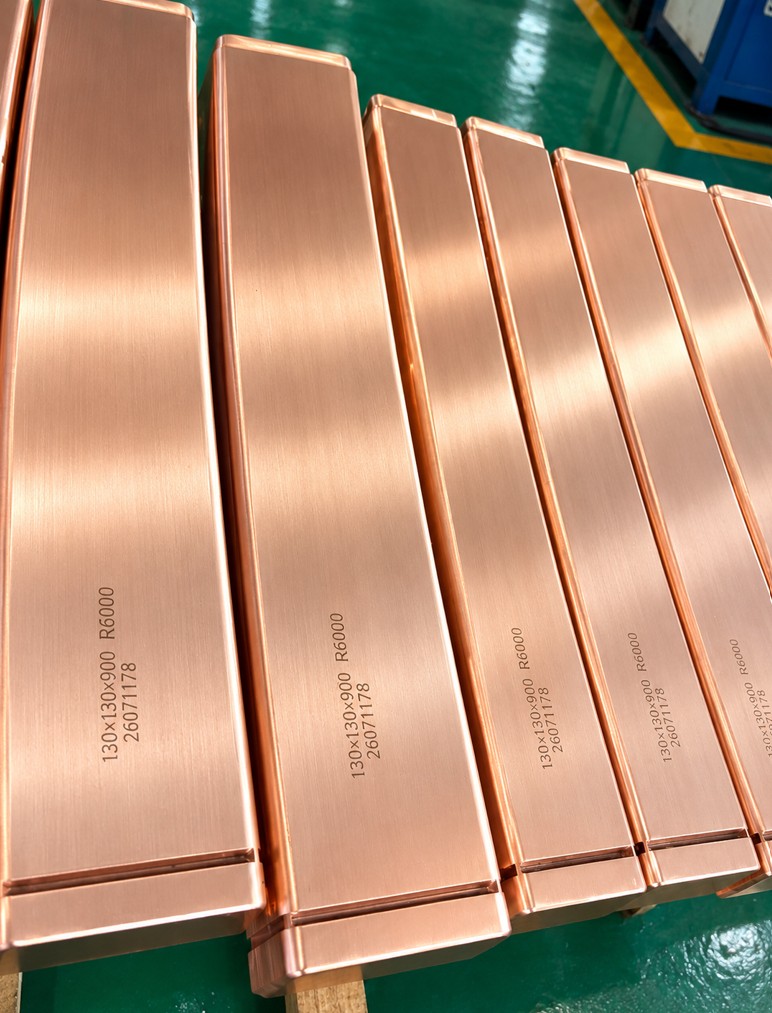
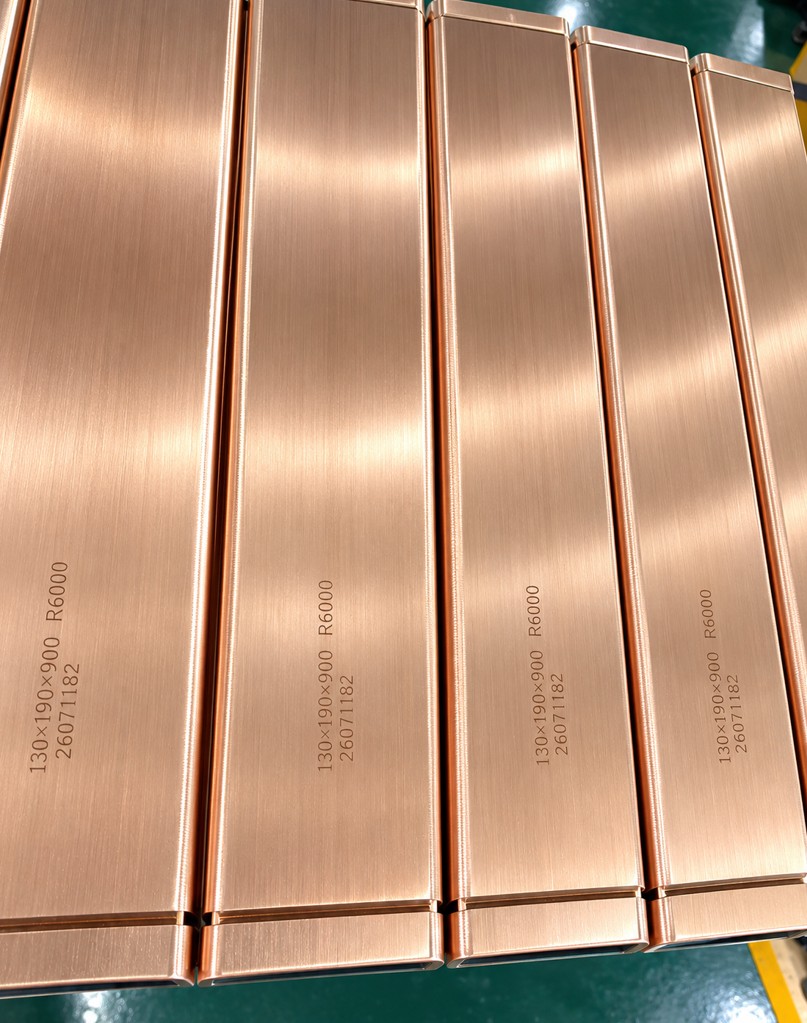
La máquina de colada tiene un radio fijo: R4000, R5000, R6000, R9000 mm u otro valor. El tubo se curva exactamente a ese radio. No es una preferencia: un tubo R6 no puede usarse en una máquina R9. Si no conoce el radio, está en la placa de la máquina, en el manual del fabricante o grabado en el tubo antiguo (por ejemplo «150×150×900 R6000»). Vea las páginas R4, R5 y R6.
Las longitudes habituales son 700, 780, 800, 812 (32 in), 900 y 1000 mm. La longitud la fijan la camisa de agua y el bastidor de la lingotera, así que mida el tubo antiguo o léala en el plano en lugar de elegir un «estándar».
Típicamente 8, 10 o 12 mm en tubos de palanquilla, más en secciones de bloom. El espesor de pared afecta a la transferencia de calor, la rigidez y el número de veces que el tubo puede remecanizarse. Tratamos las ventajas e inconvenientes en Espesor de pared: ¿8, 10 o 12 mm?.
Tres calidades cubren casi todas las máquinas de palanquilla: TP2 / Cu-DHP için velocidad estándar, CuAg0,1 için mayor velocidad y carga térmica, CuCrZr için campañas largas y lingoteras de bloom. La calidad debe seguir la velocidad de colada y el grado de acero, no el precio más alto. Vea la página de materiales de cobre.
El interior se estrecha de arriba a la salida için mantenerse en contacto con la piel que se contrae. Existen conicidades simples, dobles, múltiples y içinbólicas; la correcta depende de su velocidad de colada y del diseño del fabricante. Si tiene un plano, envíelo. Si no, indíquenos el fabricante y la velocidad de colada y proponemos una conicidad.
El cromo duro de 0,08–0,12 mm es nuestro estándar; hay capas más gruesas o níquel-cromo disponibles. El espesor del recubrimiento afecta a la vida útil y al número de ciclos de recromado.
Algunos tubos tienen ranuras de agua mecanizadas, otros trabajan en una holgura anular lisa dentro de la camisa de agua. La disposición de las ranuras debe coincidir con la camisa. Si también sustituye la camisa, pídalas juntas; vea su ceketleri de lingotera.
La velocidad decide la conicidad y la calidad de cobre. Un tubo 130 × 130 a 2,2 m/min y el mismo tubo a 3,5 m/min son productos distintos aunque la marca sea idéntica.
Los grados peritécticos y de alto carbono cargan el tubo de forma distinta. Indique a su proveedor los grados que más cuela.
Una solicitud completa es así: «130 × 130 × 900 mm, R6000, pared 12 mm, CuAg, conicidad doble según plano OEM, cromo duro 0,10 mm, 20 uds, velocidad de colada 2,8 m/min, grados de bajo carbono y peritécticos». Con esto un proveedor puede cotizar en un día y fabricar sin más preguntas. Sin ello, cuente con una semana de idas y venidas. Nuestra lista de comprobación de pedido tiene la misma lista en formato imprimible.
Solo si sección, radio, longitud y conicidad son idénticos. Solo el radio ya descarta la mayoría de los intercambios.
Envíe fotos de ambos extremos, la marca y la sección de salida medida. Reconstruimos la conicidad a partir del tubo desgastado y del diseño original.
Tubos estándar R6 100/130/150 × 900: en stock o 2–3 semanas. Otros tamaños: 4–6 semanas tras la aprobación del plano.
Páginas relacionadas: Tubos de lingotera · Tablas de dimensiones · Materiales de cobre · Datos técnicos · Solicitar cotización