Espesor de pared del tubo de lingotera: ¿8, 10 o 12 mm?
TeknikYayınlandı el 3 de Ekim de 20263 dk okuma37 ziyaret
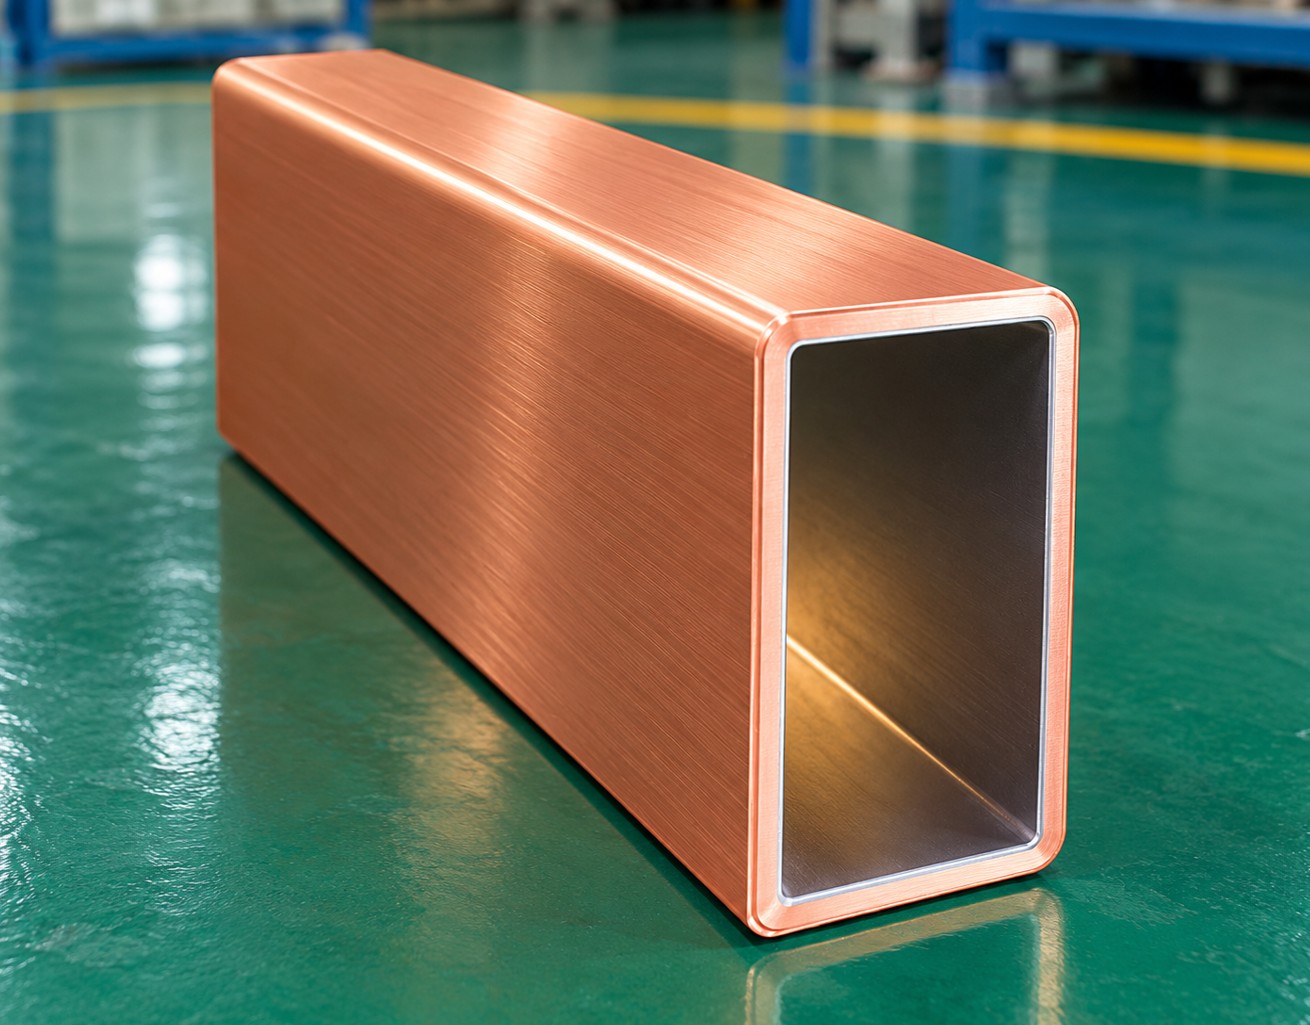
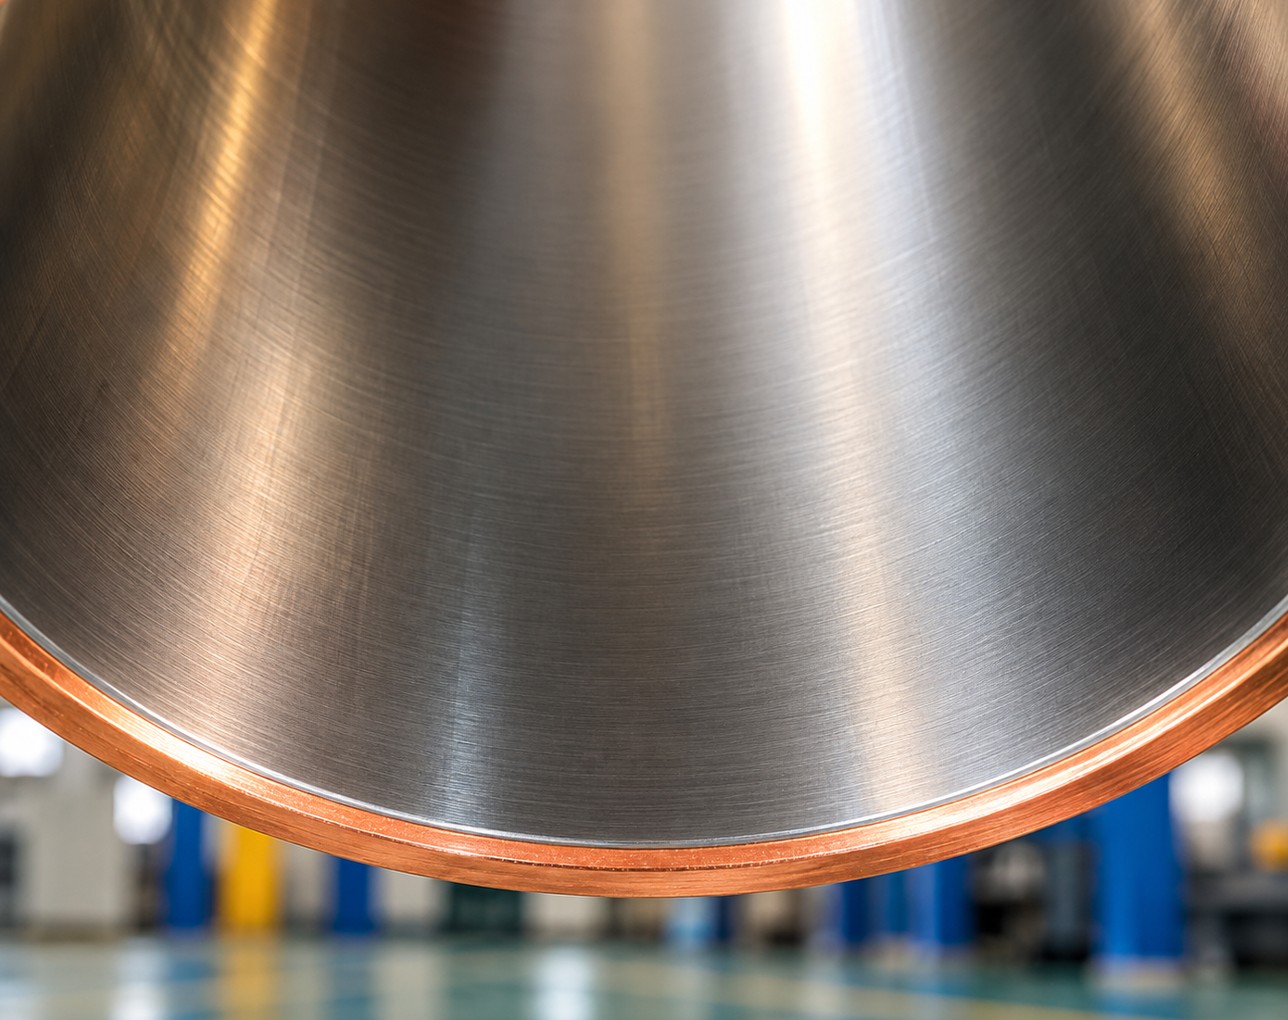
El espesor de pared es el tercer número después de la sección y la longitud en una especificación de tubo, y es el que los compradores más a menudo dejan en blanco. Importa: la pared es el camino que recorre el calor desde el acero hasta el agua de refrigeración, y también es el único material disponible için remecanizar un tubo desgastado.
La cadena de efectos
Espesor de pared → transferencia de calor → temperatura del cobre → resistencia mecánica → estabilidad de la conicidad → creces de mecanizado → vida del tubo. Cada eslabón tira en una dirección distinta:
Pared fina (8 mm): extracción de calor más rápida, menor temperatura de la cara caliente, piel más gruesa a la salida. Pero menos rigidez, más distorsión bajo la carga ferrostática y casi ningún material için un segundo mecanizado.
Pared gruesa (12–15 mm): geometría más estable, mayor resistencia al abombamiento, margen için uno o dos ciclos de remecanizado. Temperatura de la cara caliente algo más alta, lo que importa en máquinas rápidas con Cu-DHP.
Qué determina el espesor
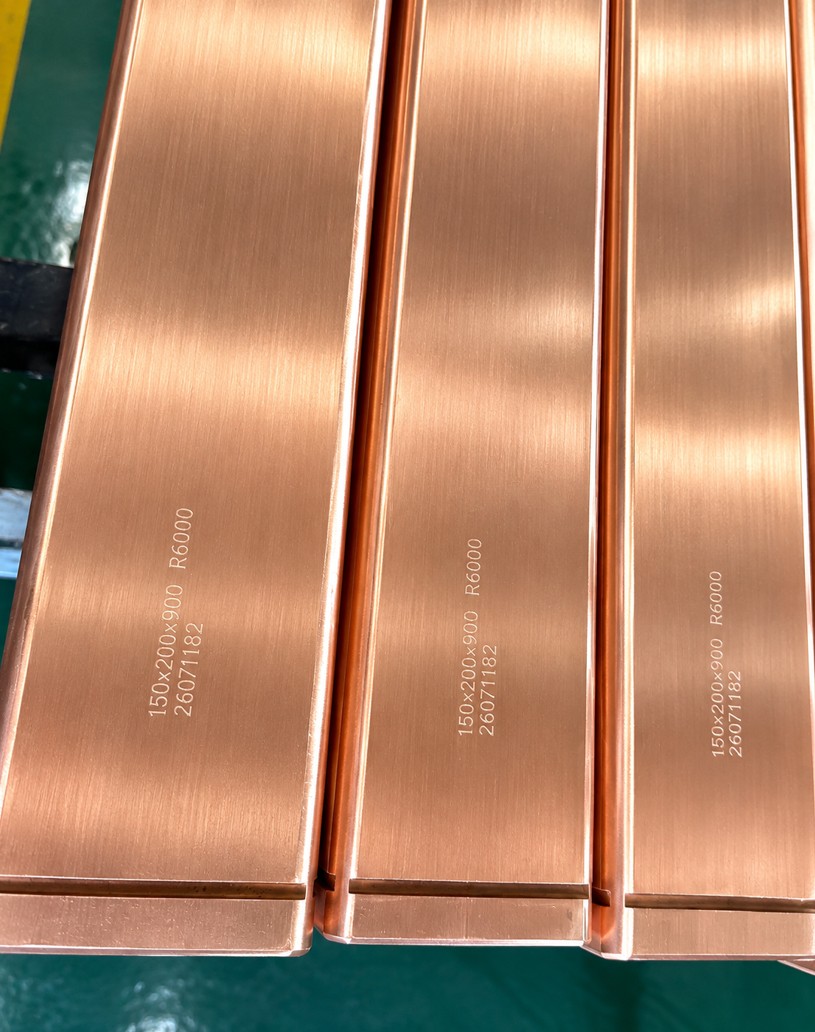
Tamaño de la palanquilla. Las secciones grandes soportan más presión ferrostática y necesitan paredes más gruesas: los tubos de 100 × 100 suelen ser de 8–10 mm, los de 150 × 150 y superiores de 12 mm, las secciones de bloom de 15–20 mm.
Kalite de cobre. El CuCrZr es lo bastante resistente için trabajar más fino que el Cu-DHP a igual sección.
Velocidad de colada. Una colada más rápida significa más flujo de calor; una pared más fina mantiene el cobre más frío.
Diseño de refrigeración. Los tubos con ranuras de agua mecanizadas conservan un alma más gruesa entre el fondo de la ranura y el interior; los tubos lisos en holgura anular pueden ser más finos en conjunto.
Construcción de la lingotera. La camisa de agua fija la cota exterior; la pared es lo que queda tras el interior.
Diseño de la conicidad. Los interiores multicónicos y içinbólicos retiran más material cerca de la parte superior; la pared se especifica en el punto más delgado.
Requisitos de remecanizado. Las plantas que remecanizan y recroman tubos quieren 2–3 mm de pared de reserva; las que desechan los tubos, no.
Un tubo de 150 × 150 mm con pared de 12 mm: rigidez suficiente için la sección y cobre suficiente için un remecanizado.
Por qué 12 mm es la respuesta habitual en palanquilla
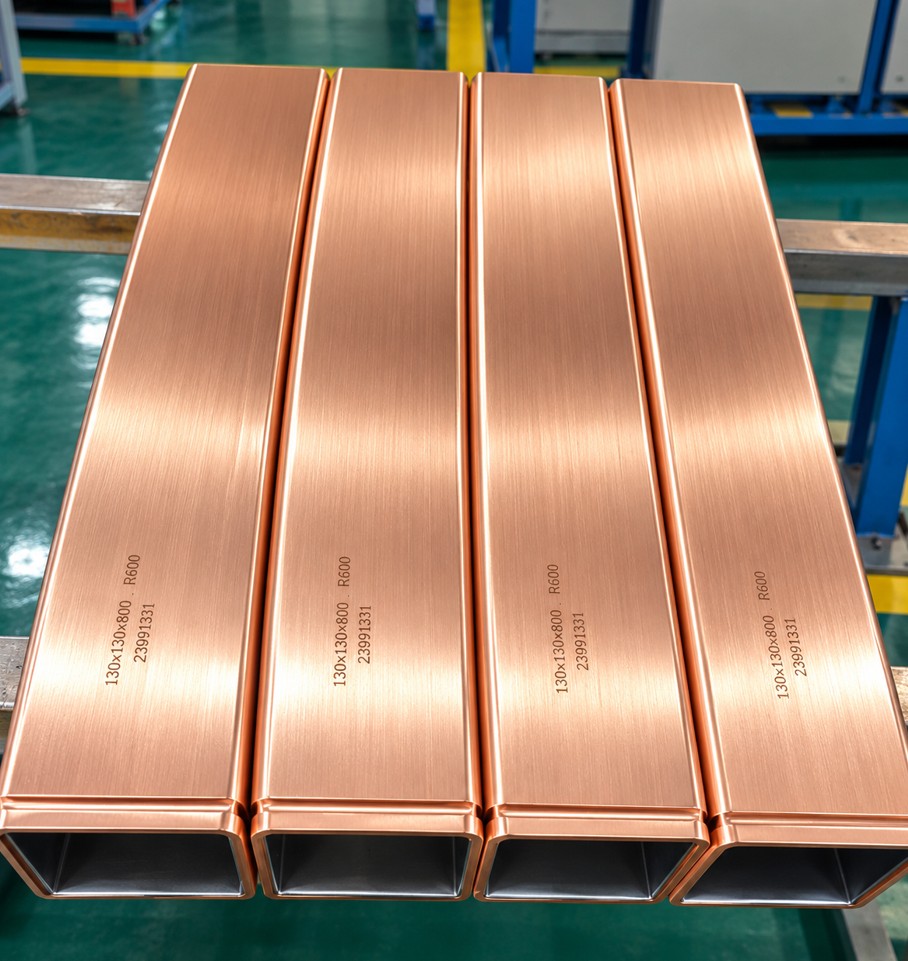
Para palanquillas cuadradas de 120–160 mm a 2–3,5 m/min, 12 mm equilibra todo lo anterior: el tubo es lo bastante rígido için mantener la conicidad durante toda la vida del cromo, la temperatura de la cara caliente se mantiene en el rango seguro için el CuAg y queda material için un remecanizado. Por eso 12 mm es el valor por defecto en nuestros tubos estándar R4, R5 y R6. No es un estándar universal: los rangos publicados por distintos proveedores van de 6 mm a 24 mm, y un tubo de 100 × 100 en una máquina R5 lenta bien puede ser de 10 mm.
Qué hacer con su tubo antiguo
Mida la pared en el extremo de salida en ocho puntos con un micrómetro. Si es uniforme y coincide con el plano, pida la misma. Si está adelgazada en una cara, la holgura de agua es irregular y debe revisarse la camisa antes de montar el tubo nuevo. Si quiere pasar de Cu-DHP a CuAg o CuCrZr, mantenga la pared; el cobre más resistente es una ventaja adicional, no una razón için adelgazar.
Preguntas frecuentes
¿Una pared más gruesa es siempre más segura?
No. Más allá de lo que exige la rigidez, el cobre extra solo eleva la temperatura de la cara caliente y el precio.
¿Pueden hacer paredes de 8 mm en 130 × 130?
Sí, en CuCrZr için máquinas de alta velocidad; no lo recomendaríamos en Cu-DHP.
¿Miden el espesor de pared en cada tubo?
Sí, por ultrasonidos en ocho puntos, y figura en el informe de inspección.
¿No sabe qué opción se ajusta a su máquina? Envíe el modelo de máquina, la velocidad de colada y la marca de su tubo actual — nuestro ingeniero confirma la especificación antes de cotizar.Consultar a un ingeniero