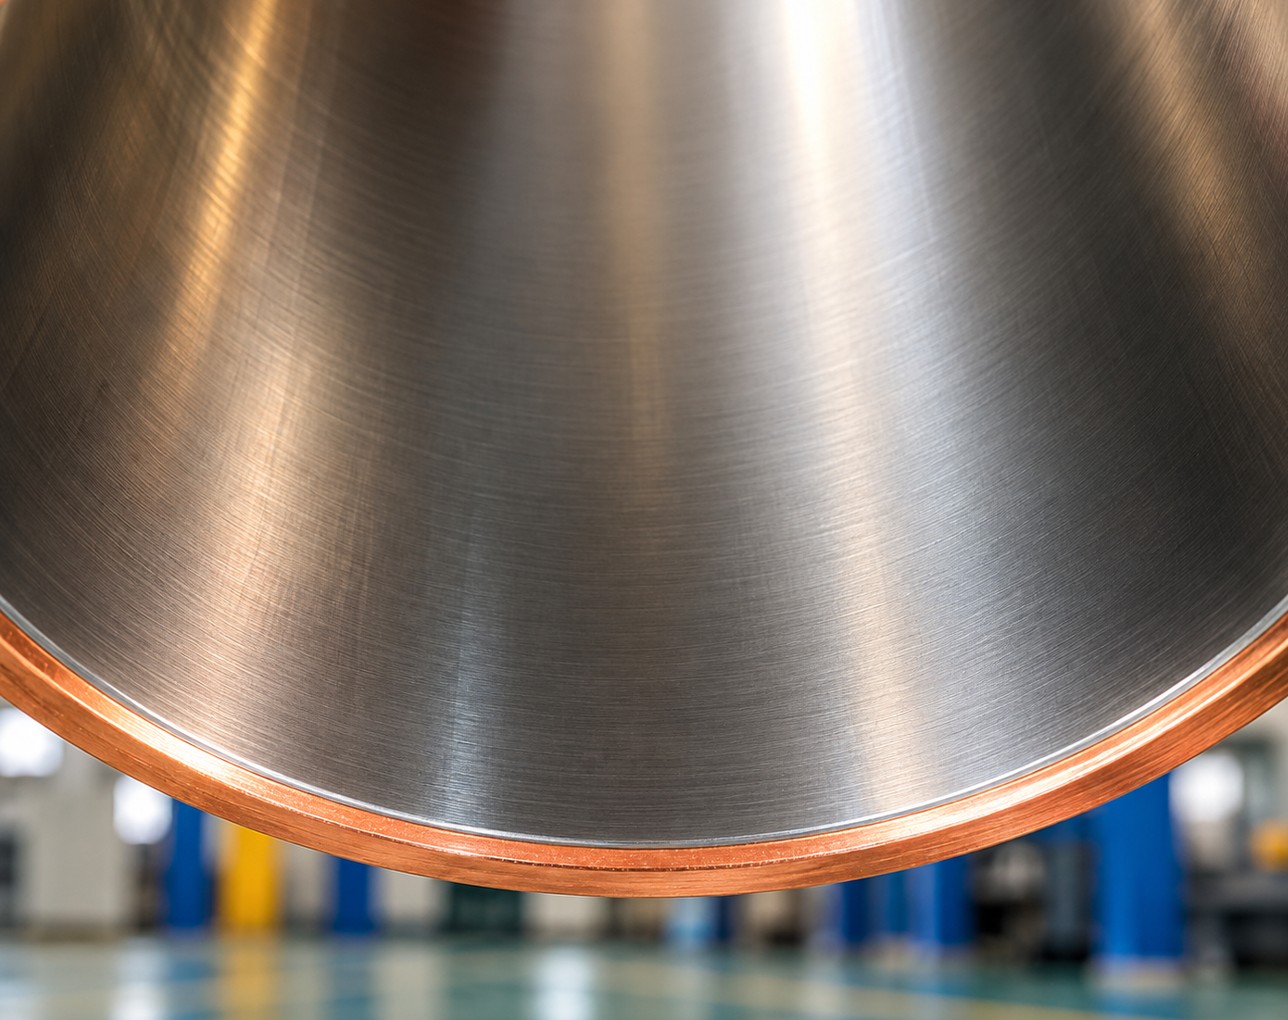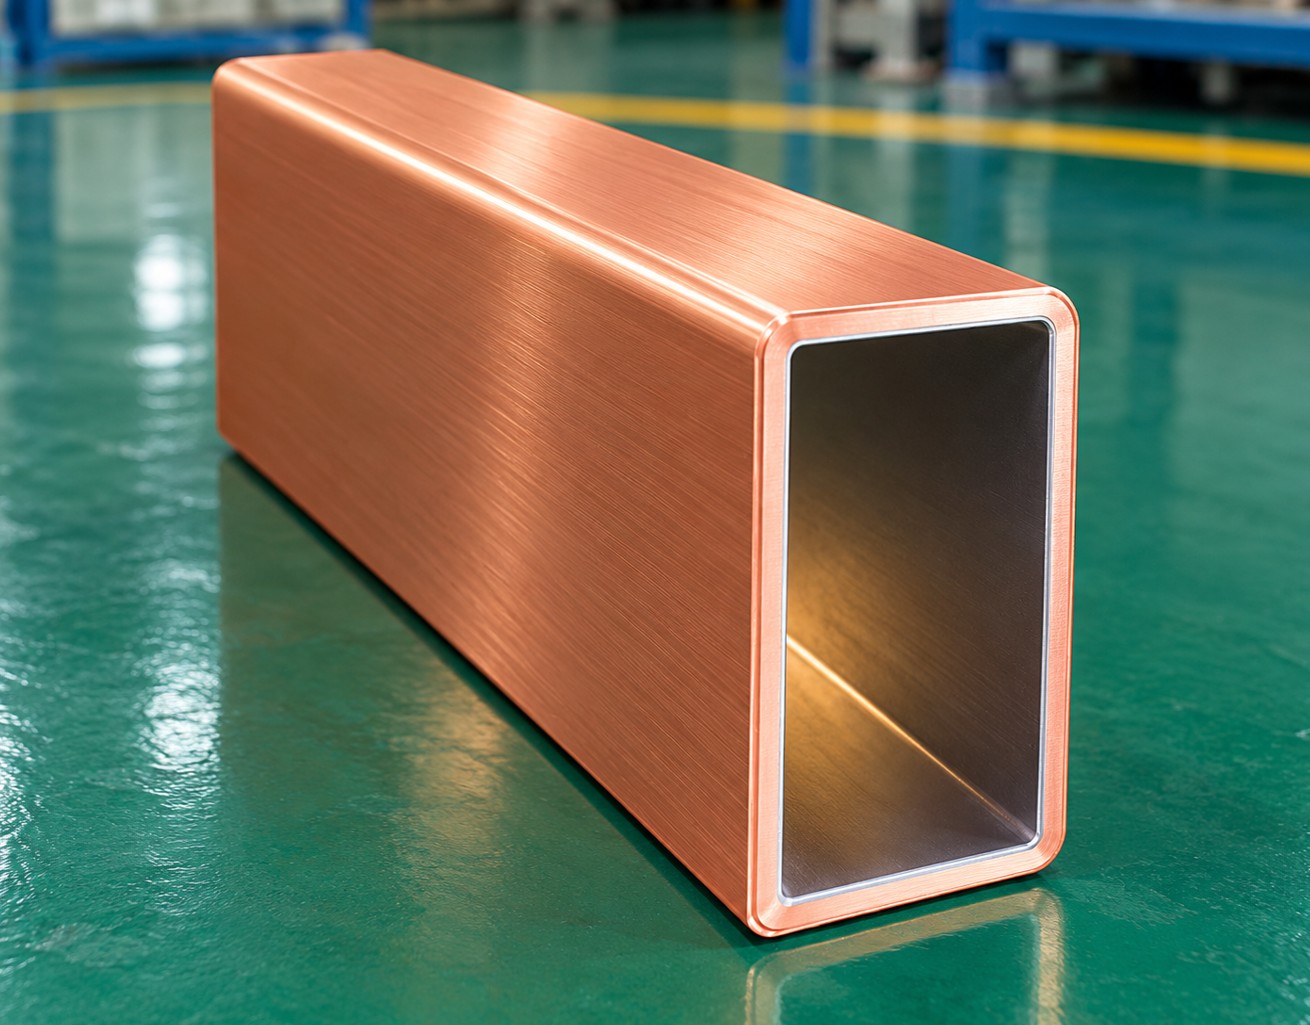
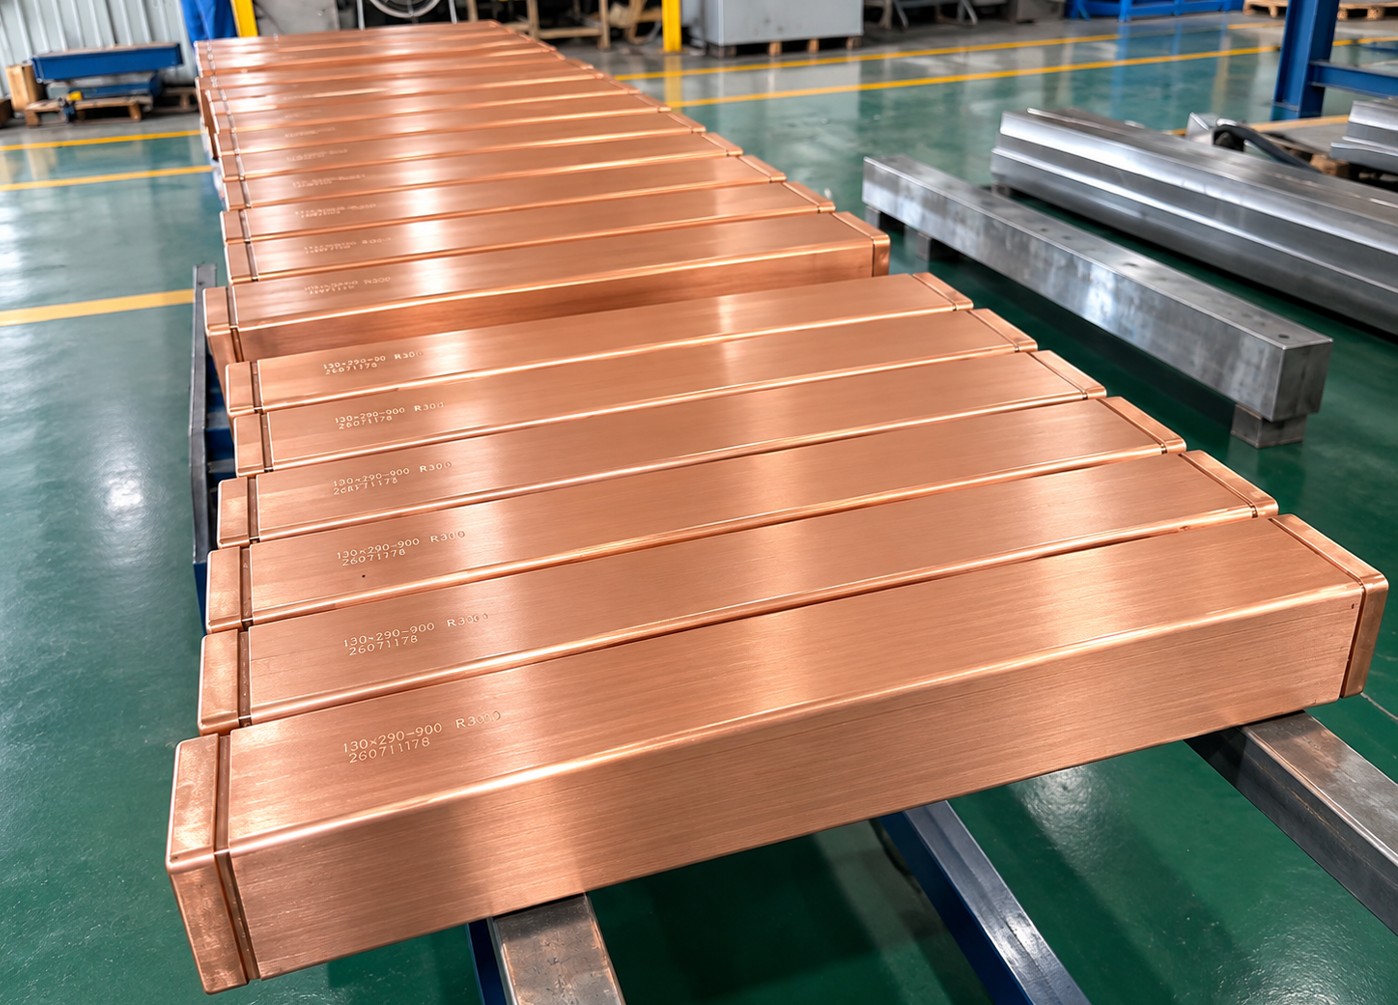
Si cortara um trubka kryocelizační trubky a o longo vería que o vnitřní é ligeramente maior acima que sob. Esa diferencia, a conicidade, si mide em fracciones de porcentaje para metro e decide více sobre a kterýidade de a lití que cualquier altra cota do tubo.
O ocel líquido toca o měď em o menisco e si solidifica em uma piel fina. A medida que a piel baixa, si enfría e si contrae. Um vnitřní paralelo dejaría uma holgura de aire entre a piel e o měď em os primeros 100 mm; a transferencia de calor a través de esa holgura si desploma, a piel si adelgaza e a a saída może não ser o bastante resistente para contener o núcleo líquido. Para este o vnitřní si estrecha para mantener o měď em Kontakto com a piel que si contrae. Com demasiada conicidade a piel si aprieta: a fricción aumenta, as marcas de oscilación si hacen více profundas e o tubo si desgasta em as esquinas.
Uma única recta de acima a a saída, típicamente 0,6–1,0 %/m. Barata de mecanizar e de medir. Adecuada para velocitàes de lití bajas, gdzie a contracción é aproximadamente lineal a o longo de a molde. Demasiado cónica cerca de a saída e poco cerca do menisco, así que não sirve para alta velocidade.
Uma conicidade pronunciada em o tercio superior, gdzie a contracción é více rapida, e depois uma conicidade více plana fino a a saída. O výkresu více común em máquinas de sochor construidas em os últimos treinta anos; recoge a maior parte do beneficio de um perfil curvo com usinagem mecânica em líneas rectas.
Tres, cuatro o více segmentos rectos que aproximan a curva de contracción. Cada segmento si especifica em o výkresu com sobre délka e conicidade. Si usa em máquinas více rápidas e para grados peritécticos cuya curva de contracción ha um codo.
Uma curva suave calculada a partir do modelo de contracción de a piel para uma velocidade e um grau de ocel dados. A holgura é mínima em tutta a délka, o que de o maior flujo de calor e a piel více uniforme. É o padrão para lití de sochor a alta velocidade (více de 3,5 m/min) e requiere contorneado CNC para mecanizarla e uma MMC para verificarla. Também existen variantes de parede convexa.
| Parámetro | Típico |
|---|---|
| Conicidade total, sochor | 0,6–1,2 %/m |
| Segmento superior (conicidade doble) | 1,2–2,0 %/m em os primeros 250–300 mm |
| Segmento inferior | 0,4–0,7 %/m |
| Poloměr de esquina | R3–R12 mm; a conicidade de esquina suele ser algo maior |
São valores orientativos. A conicidade correta procede do výkresu do výrobce de a máquina o de um cálculo de contracción para sobre velocidade e sus grados; não aplicamos uma conicidade fija a wszystkie os objednávkas.
Em uma MMC, o vnitřní si palpa em cinco o více niveles a o longo do arco do poloměr de lití; o informe indica a przekrój em każdy nivel e a conicidade resultante para segmento. Em taller si usa um juego de calibres tampón o um comparador de wnętrzees sobre uma guia curva. Um tubo usurato si mide igual: si a przekrój de saída ha crecido více de unos 0,3 mm, a conicidade si ha perdido e o tubo deve remecanizarse o sustituirse, independienmaente do aspecto do cromo.
O bien envíe o výkresu OEM, o indique o tipo e os valores («conicidade doble, 1,6 %/m em 280 mm e luego 0,55 %/m»), o denos velocidade, przekrój e grados e deje que propongamos. Com o que não możemy trabajar é com «conicidade padrão».
Fino a cierto punto: uma lití více rapida deja menos mapo para contraerse wszystkie’vnitřní de a molde, así que a conicidade cerca do menisco é více pronunciada, ma o total é similar.
Sì, remecanizando o vnitřní, si a parede ha creces suficientes. Vea nuestro artigo sobre oprava.
Para as máquinas que suministramos com regularidad, sì; indíquenos výrobce e modelo.
Páginas correlate: Měděné krystalizační trubky · Technické údaje: conicidade · Espessura de parede · Oprava e nové chromování · Požádat o nabídku