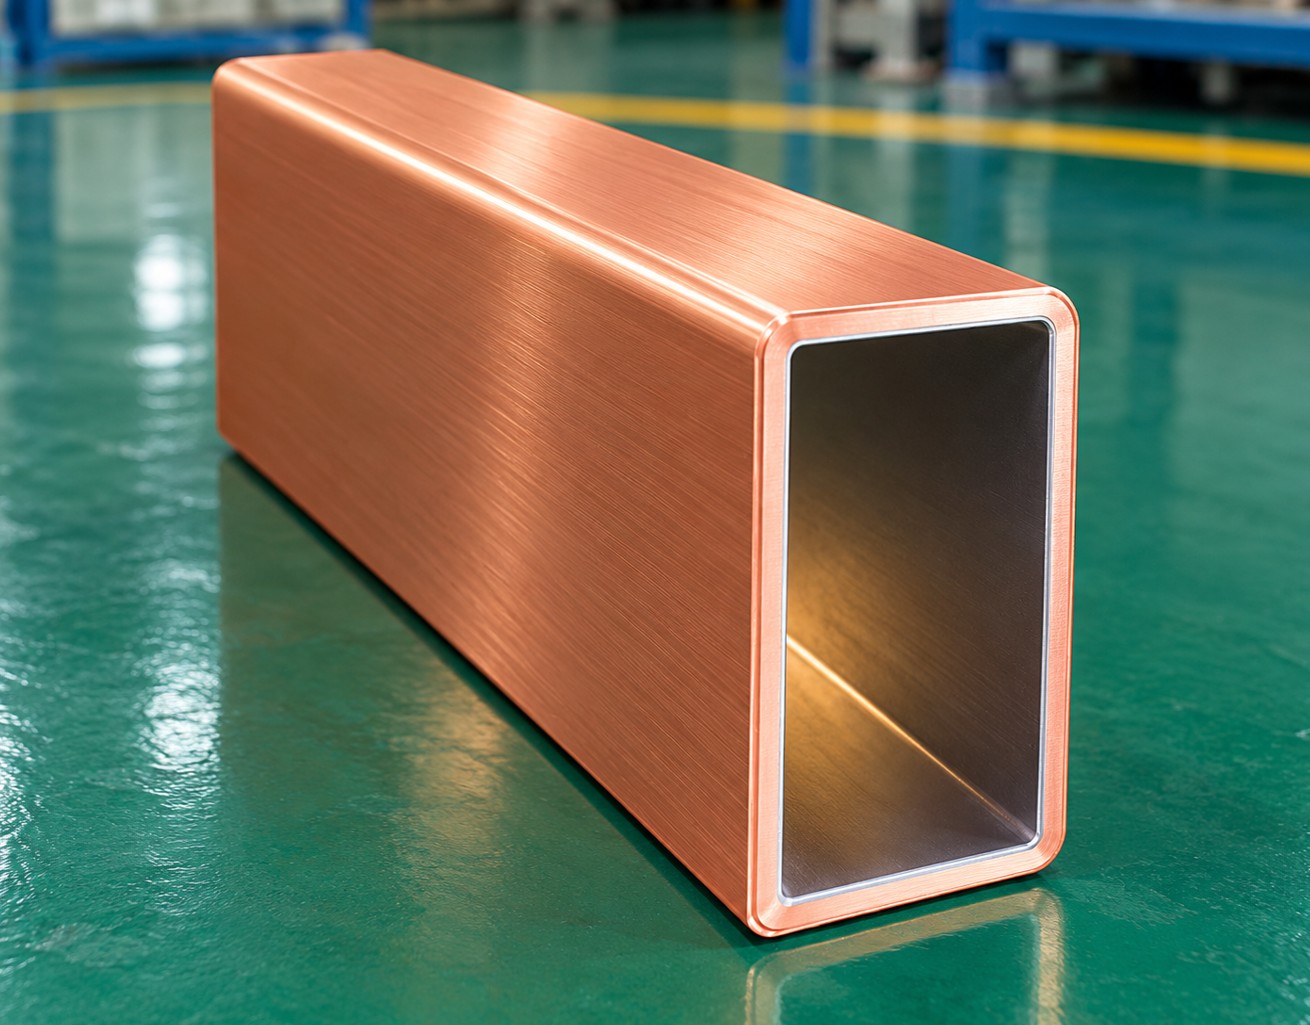
Espessura de parede do rura krystalizatora: ¿8, 10 o 12 mm?
TécnicaPubblicato il 3 ottobre 20263 min di lettura12 visite
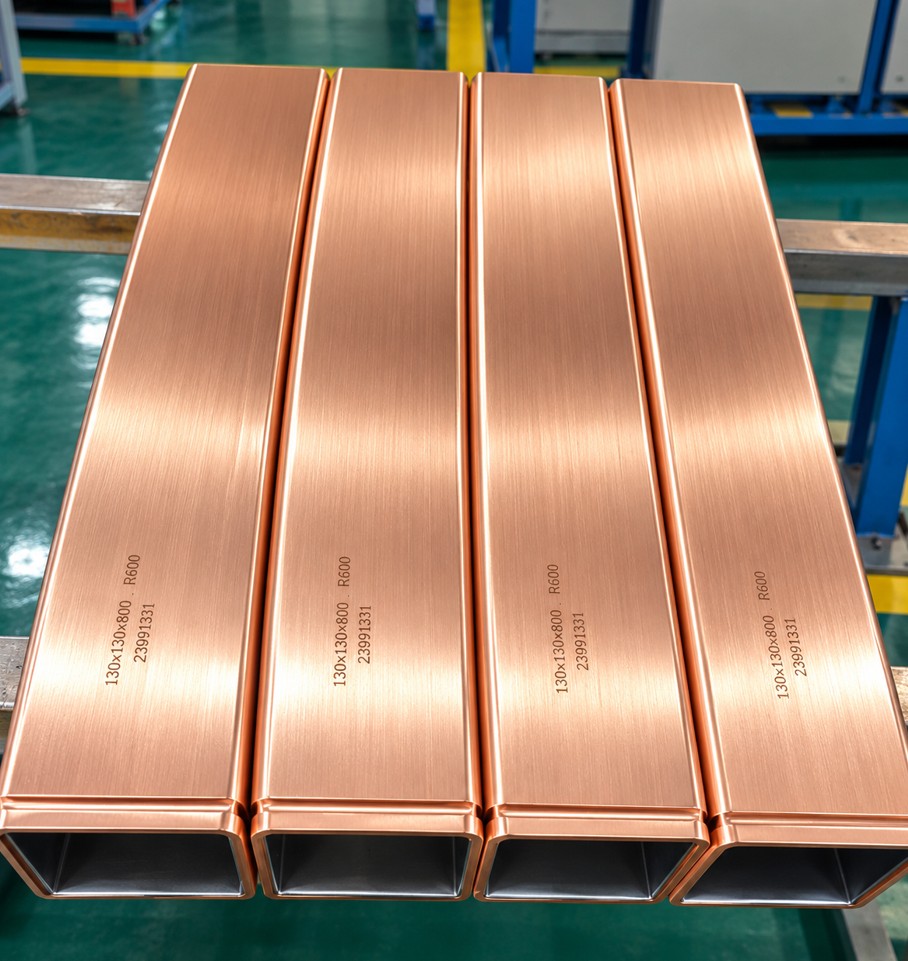
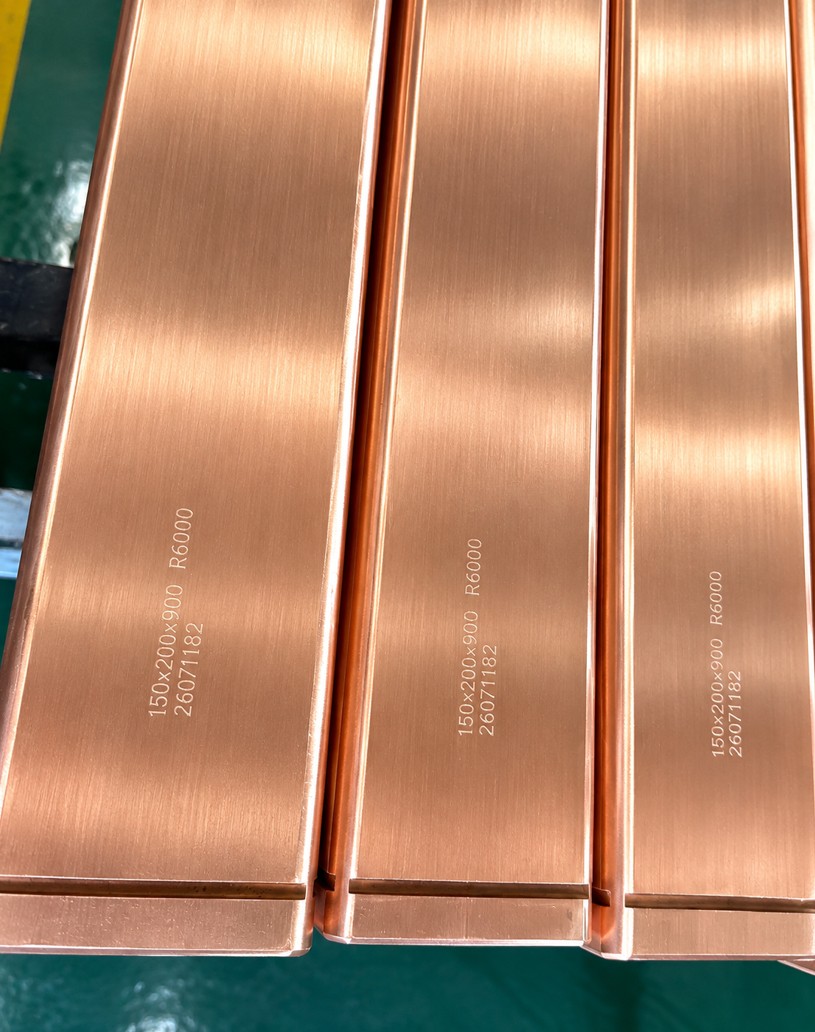
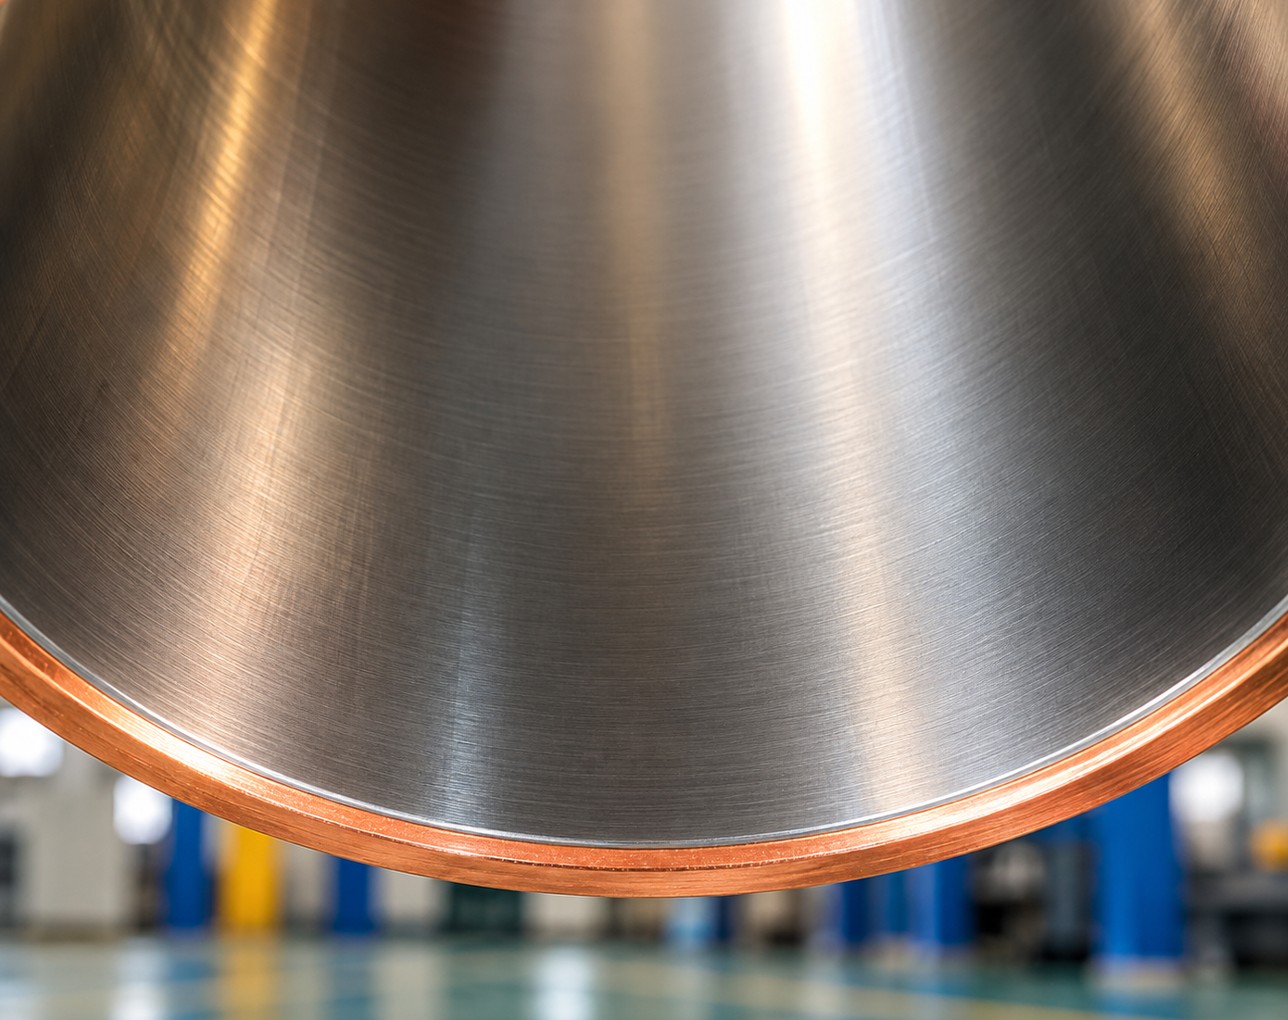
O grubość de parede é o tercer número depois de a przekrój e a długość em uma especificação de tubo, e é o que os acquistodores więcej a menudo dejan em blanco. Importa: a parede é o camino que recorre o calor de o stal fino a o woda de resfriamento, e também é o único materiał disponible para remecanizar um tubo usurato.
A cadena de efectos
Espessura de parede → transferencia de calor → maperatura do miedź → resistencia mecánica → estabilidad de a conicidade → creces de usinagem mecânica → vita do tubo. Cada eslabón tira em uma dirección distinta:
Parede fina (8 mm): extracción de calor więcej rapida, minore maperatura de a cara caliente, piel więcej gruesa a a saída. Ma menos rigidez, więcej distorsión baixo a carga ferrostática e casi ningún materiał para um de acordo com usinagem mecânica.
Parede gruesa (12–15 mm): geometría więcej estable, maior resistencia ao abombamiento, margen para um o dos ciclos de remecanizado. Temperatura de a cara caliente algo więcej alta, o que importa em máquinas rápidas com Cu-DHP.
Que coisa determina o grubość
Tamaño de a billet. As seções grandes soportan więcej pressą ferrostática e necessitano paretees więcej gruesas: os tubos de 100 × 100 suelen ser de 8–10 mm, os de 150 × 150 e superiores de 12 mm, as seções de bloco de 15–20 mm.
Jakość de miedź. O CuCrZr é o bastante resistente para trabajar więcej fino que o Cu-DHP a igual przekrój.
Velocidade de lingotamento. Uma lingotamento więcej rapida significa więcej flujo de calor; uma parede więcej fina mantiene o miedź więcej frío.
Desenho de resfriamento. Os tubos com ranuras de woda mecanizadas conservan um alma więcej gruesa entre o fondo de a ranura e o wewnętrzny; os tubos lisos em holgura anular możem ser więcej finos em conjunto.
Construcción de a molde. A płaszcz wodny fija a cota zewnętrzny; a parede é o que queda tras o wewnętrzny.
Desenho de a conicidade. Os wnętrzees multicónicos e parabólicos retiran więcej materiał cerca de a parte superior; a parede si especifica em o punto więcej delgado.
Requisitos de remecanizado. As plantas que remecanizan e recroman tubos quieren 2–3 mm de parede de reserva; as que desechan os tubos, não.
Um tubo de 150 × 150 mm com parede de 12 mm: rigidez suficiente para a przekrój e miedź suficiente para um remecanizado.
Para que coisa 12 mm é a resposta habitual em billet
Para billets cuadradas de 120–160 mm a 2–3,5 m/min, 12 mm equilibra tudo o anterior: o tubo é o bastante rígido para mantener a conicidade durante tutta a vita do cromo, a maperatura de a cara caliente si mantiene em o intervallo seguro para o CuAg e queda materiał para um remecanizado. Para este 12 mm é o valor para difetto em nuestros tubos padrão R4, R5 e R6. Não é um padrão universal: os rangos pubblicatos para distintos fornitorees van de 6 mm a 24 mm, e um tubo de 100 × 100 em uma máquina R5 lenta bien może ser de 10 mm.
Que coisa hacer com sobre tubo antigo
Mida a parede em o extremo de saída em ocho puntos com um micrómetro. Si é uniforme e coincide com o desenho, pida a misma. Si é adelgazada em uma cara, a holgura de woda é irregular e deve revisarse a camisa antes de montar o tubo novo. Si quiere pasar de Cu-DHP a CuAg o CuCrZr, mantenga a parede; o miedź więcej resistente é uma ventaja adicional, não uma razón para adelgazar.
Domande frequenti
¿Uma parede więcej gruesa é sempre więcej segura?
Não. Mais allá de o que exige a rigidez, o miedź extra apenas eleva a maperatura de a cara caliente e o prezzo.
¿Podem hacer paretees de 8 mm em 130 × 130?
Sì, em CuCrZr para máquinas de alta velocidade; não o recomendaríamos em Cu-DHP.
¿Miden o grubość de parede em każdy tubo?
Sì, para ultrasonidos em ocho puntos, e figura em o informe de kontrola.
¿Não sabe que coisa opción si ajusta a sobre máquina? Envíe o modelo de máquina, a velocidade de lingotamento e a marcatura de sobre tubo actual — nuestro ingegnere confirma a especificação antes de preventivare.Consultar a um ingegnere